3D CAD 모델링 화면 위에서는 1mm의 오차도 없이 완벽하게 연결되던 배관과 장비 노즐이, 매서운 바람이 불어오는 시공 현장 한가운데서는 단 수 센티미터의 어긋남(Misalignment)으로 엔지니어의 애를 태우곤 합니다.
설계도면이라는 이상과 현장 시공이라는 현실 사이의 격차를 메우기 위해 현장에서 자주 차용되는 카드가 바로 '현장 용접(Field Weld, F.W)의 추가 및 위치 조정'입니다. 하지만 F.W 추가는 단순한 용접봉의 불꽃놀이가 아닙니다. 이는 안전과 공정, 그리고 발주처와의 신뢰가 얽혀 있는 복잡한 엔지니어링 결단입니다.
오늘은 현장에서 F.W 추가 이슈가 발생했을 때 기술적 당위성을 확보하는 열영향부(HAZ)와 ASME Code 기반의 최소 이격 거리 기준, 그리고 이를 둘러싼 현장 엔지니어의 과감한 선 긋기와 책임의 본질에 대해 이야기해 보고자 합니다.
1. HAZ(Heat Affected Zone)와 용접부 이격 거리의 역학적 본질
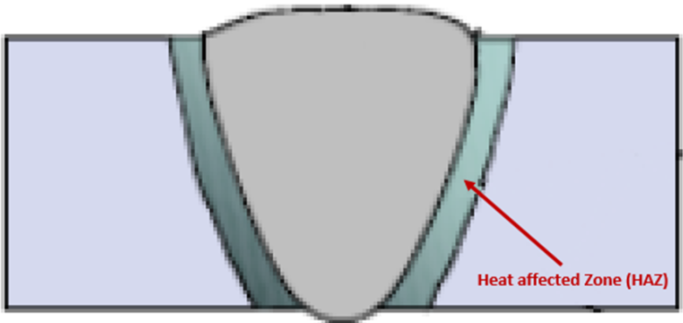
배관 현장에서 F.W를 추가하거나 기존 용접부 인근을 절단하여 재용접할 때 가장 먼저 고려해야 하는 역학적 개념이 바로 HAZ(열영향부, Heat Affected Zone)입니다.
(1) HAZ의 형성 원리
금속 배관에 높은 열을 가해 용접을 수행하면, 녹아붙는 용융부 바로 인근의 모재(Base Metal)는 용융점 이하의 높은 열 이력을 겪게 됩니다. 이 과정에서 금속 조직의 결정립이 거대화되거나(Grain Growth), 미세구조 변화 및 취성(Embrittlement)이 증가하며, 내부적으로 막대한 잔류 응력(Residual Stress)이 남게 됩니다.
(2) HAZ 간 중첩의 위험성
HAZ 영역은 기계적 성질 면에서 모재나 정교하게 형성된 용접부에 비해 상대적으로 취약한 상태입니다. 만약 두 용접 조인트(Joint) 간의 거리가 너무 가까워 HAZ 영역이 서로 중첩(Overlap)되면 다음과 같은 치명적인 문제가 발생합니다.
· 열적 이력의 누적: 반복되는 고온 열가공으로 인한 조직 취화 가속
· 잔류 응력의 집중: 국부적 응력 집중으로 인한 미세 균열(Micro Crack) 발생
· 응력부식균열(SCC) 민감도 증가: 운전 중 유체 및 압력에 노출될 때 파단 위험 급증
따라서 기존 용접부와 신규 F.W 사이에는 HAZ의 상호 간섭을 차단할 수 있는 '최소 안전 이격 거리'가 반드시 확보되어야 합니다.
2. Owner Engineer를 설득하는 규격적 근거: ASME Code의 응용
As-Built 단계에서 F.W를 추가하는 것은 EPC 입장에서는 자재와 공기(Schedule)의 추가 손실을 의미하며, 발주처(Owner/Owner Engineer) 입장에서는 품질 저하의 우려가 있어 매우 꺼리는 작업입니다. 특히 P91과 같이 열처리가 까다롭고 크립(Creep) 저항성이 중요한 고온·고압 합금강 배관인 경우 발주처의 경계심은 극에 달합니다. 현장에서 작업을 진행하려 할 때, 까다로운 Owner Engineer가 알면서도 모르는 척 떠보듯 "이 위치에 F.W를 추가하는 기술적 근거가 무엇인가?"라고 물어왔을 때 명확한 Code 근거를 대지 못하면 그 즉시 현장 작업 중단(Stop Work)이라는 악재를 맞이하게 됩니다.
이때 위기를 돌파하고 엔지니어링적 타당성을 입증할 수 있는 대표적인 텍스트 규격이 바로 ASME Section VIII Div.1 UW-9(d)입니다.
ASME Section VIII Div. 1 UW-9(d)
"Long seams between courses shall be staggered at a distance at least 5 times the thickness of the thicker plate or 4” of the joints on each side of the girth seam shall be radiographed..."
[현장 적용 가이드라인]
· 기본 원칙: 인접한 용접선(Seam/Joint) 사이의 이격 거리는 더 두꺼운 배관 두께(Thickness, t)의 최소 5배 이상을 유지할 것.
· 대안 및 적용 규격: 프로젝트 스펙이나 타 배관 Code(ASME B31.3 등)의 개별 지침에 따라 4배($4t$) 또는 최소 100mm(4인치)를 적용하기도 합니다.
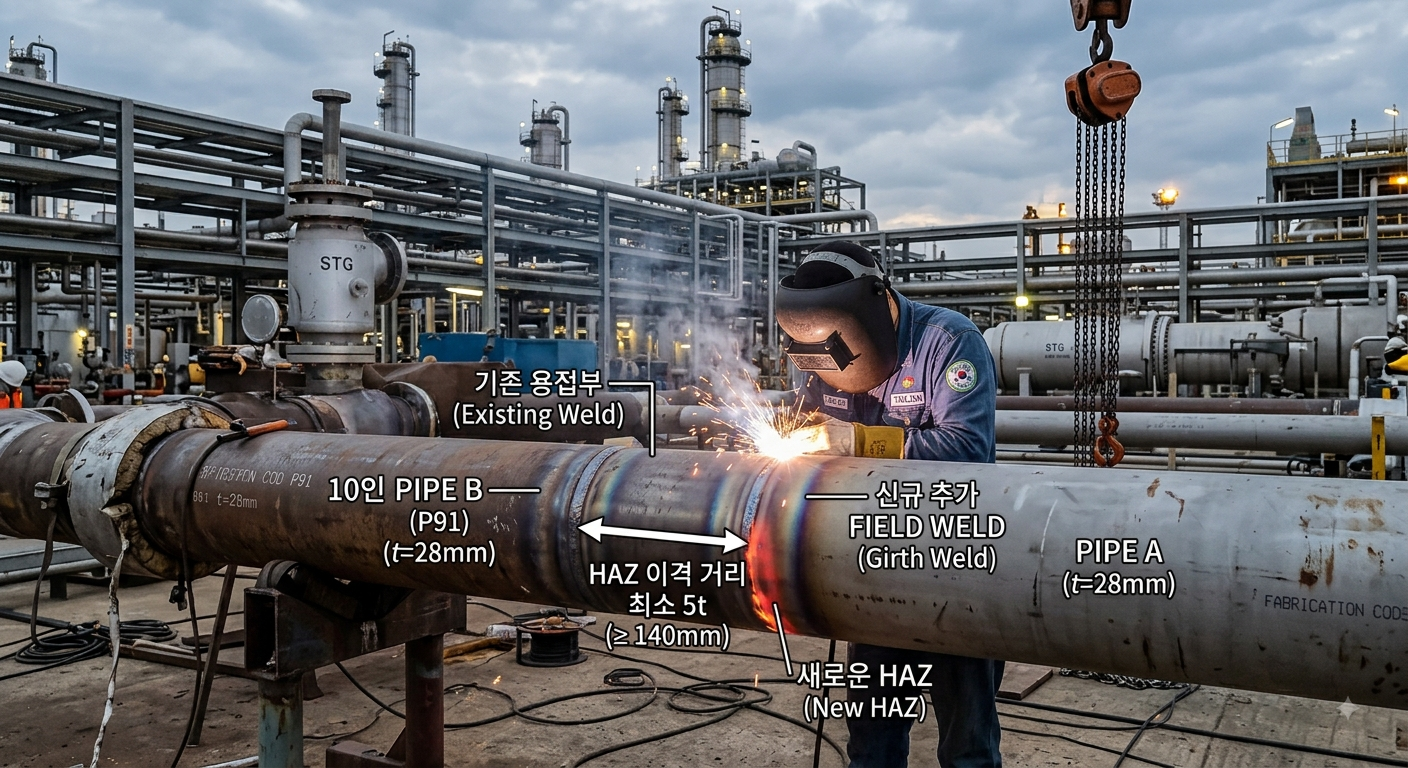
이러한 규격적 수치(5t 규칙)를 명확히 제시하며 "HAZ 중첩에 따른 잔류응력 집중을 방지하기 위해 5t 이상의 안전거리를 확보한 위치로 F.W를 설정했습니다"라고 논리적으로 설명할 때, 비로소 Owner의 불신은 기술적 신뢰로 바뀌게 됩니다.
3. STG Nozzle Alignment 배관 절단의 결단
과거 해외 현장 출장 시절의 일입니다. 도면상으로는 단 1mm의 오차도 없이 일치해야 할 스팀터빈 발전기(STG) 노즐과 연결 배관의 축(Alignment)이 실제 현장에서는 서글플 정도로 어긋나 있었습니다. 유압 장비와 체인블럭을 동원해 강제로 배관을 억지로 당겨 맞추면 당장의 형태는 잡히겠지만, STG 납품사의 Vendor 담당자는 "노즐에 과도한 외력이 작용하면 장비 보증(Warranty)을 철회하겠다"라며 완강히 버텼습니다. 억지 맞춤은 훗날 운전 중 노즐 파손이라는 대형 사고로 이어질 수 있기에, 공정 지연에 따른 막대한 손해가 눈앞에 가른거리는 절체절명의 순간이었습니다.
"파이프를 절단하여 F.W 구간을 재조정하는 것 외에는 길이 없다."
배관을 절단하는 순간, 돌이킬 수 없는 묵직한 책임이 시작됩니다. 저는 ASME 규격을 바탕으로 기존 용접부와의 최소 이격 거리(5t)를 정밀하게 계산한 뒤, 오랜 세월 현장을 누벼온 외국인 베테랑 배관공(Fitter)의 숙련된 경험치를 신뢰하며 절단선(Cut Line)과 F.W 위치를 확정지었습니다.
절단 톱날이 배관에 닿기 직전, 긴장감으로 침이 바짝 마르는 순간이었습니다. 저도 모르게 마음속으로 '파이프 신'에게 기도를 올렸습니다. 그 간절한 모습을 지켜보던 외국인 근로자들은 긴장을 터뜨리며 유쾌하게 웃어 보였습니다. 어쩌면 그들에게는 타국에서 온 젊은 엔지니어가 지푸라기라도 잡고 싶어 기도를 올리는 모습이 낯설고 우스꽝스러웠을지도 모릅니다. 그러나 그 유쾌한 웃음소리와 저의 진지함이 교차하는 지점에서, 마침내 배관을 가르는 날카로운 절단음이 현장에 울려 퍼졌습니다.
하늘이 도왔던 것일까요. 배관 절단 후 신규 F.W 조인트를 통해 재조정한 배관은 거짓말처럼 STG 노즐과 완벽한 Alignment를 형성하며 부드럽게 결합되었습니다. 한숨을 돌린 순간의 안도감과 성취감은 이루 말할 수 없이 짜릿했습니다. 하지만 효율과 공기를 위해 내린 현장의 과감한 결정 뒤에는 늘 차가운 서류와 책임의 결과가 뒤따릅니다.
F.W 추가에 따른 Non-Conformance Report(NCR) 작성, 발주처에 제출할 추가 보고 절차, 그리고 이유 여하를 막론하고 발생한 공정 지연에 대한 원망과 책임은 온전히 결단표를 던진 제 몫으로 남았습니다. 현장을 살리기 위한 최선의 선택이었음에도 불구하고, 모든 화살이 저를 향해 날아올 때 느껴지는 외로움과 섭섭함은 쉽게 가시지 않았습니다. 엔지니어링의 정답은 책 속에 있지 않고, 선을 긋는 자의 가슴속에 있다.
당시 제 결정으로 인한 후폭풍은 아프고 쓰라렸지만, 그날의 시련은 제 공학 인생의 가장 단단한 자양분이 되었습니다.
이론과 규격이라는 차가운 머리(Logic), 현장 근로자의 숙련도를 존중하는 따뜻한 시선, 그리고 결과의 책임을 온전히 짊어지는 배짱. 이 세 가지가 갖추어졌을 때 비로소 현장의 정답 없는 난제들 앞에서 엔지니어로서 자신만의 과감한 '선'을 그을 수 있게 됩니다. 오늘도 현장에서 오차와 사투를 벌이며 외로운 결단을 내리고 계실 수많은 엔지니어 선후배님들께 깊은 존경을 표합니다.
감사합니다.